


Kaip plataus{0}}formato laminatoriai užtikrina plokštumą ir sukibimo kokybę?
Sep 23, 2026
Palik žinutę
Plataus{0}}formato laminavimo aparatai plačiai naudojami reklamos gamybos, spausdinimo, pakavimo, iškabų, grafinės produkcijos ir kitose pramonės šakose. Jie daugiausia naudojami apsauginėms, dekoratyvinėms ar funkcinėms membranoms pririšti prie tokių substratų kaip popierius, polipropilenas, PVC ir didelės spausdinimo medžiagos. Plataus formato -medžiagoms: kuo didesnis laminato plotas, tuo aukštesni veikimo stabilumo, medžiagos įtempimo, laminavimo slėgio ir temperatūros valdymo reikalavimai. Neteisingai nustačius parametrus, gali lengvai susidaryti oro burbuliukai, susiraukšlėti, susiraukšlėti kraštai ir prastai sukibti.
Todėl, norint išgauti lygią, saugią laminavimo apdailą, reikia visapusiškai kontroliuoti kelis veiksnius, tokius kaip medžiagos paruošimas, įtempimo valdymas, slėgio reguliavimas, temperatūros reguliavimas, laminavimo greitis ir įrangos tikslumas.
1.Pagrindo paviršius turi būti lygus ir švarus;
Prieš laminuojant būtina patikrinti laminuojamos medžiagos paviršiaus būklę. Jei ant pagrindo paviršiaus yra dulkių, alyvos, drėgmės ar pastebimų raukšlių, šio proceso metu gali atsirasti oro burbuliukų arba atsirasti vietinių sukibimo defektų.
Popierius, reklaminė grafika ir spausdintos medžiagos turi būti iš anksto apdorotos, kad būtų užtikrintas lygumas, o paviršiai išliktų sausi ir švarūs. Suvynioti medžiagas taip pat būtina patikrinti, ar nesusisuka, nesusislenka ir ar netolygus storis.
Gera pagrindo būklė yra plataus{0}}formato laminavimo aparato naudojimas siekiant lygumo.
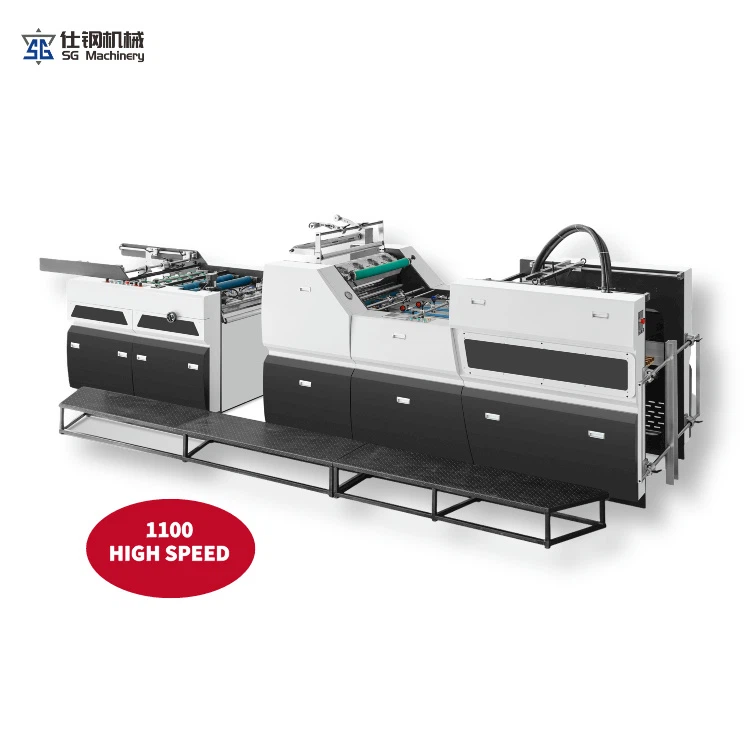
2. Tinkamas kontrolės medžiagos įtempimas
Plataus formato laminavimo{0}}procese medžiaga paprastai tiekiama nuolat. Jei įtempimas yra per didelis, medžiaga, patekusi į laminavimo zoną, išsitemps, deformuosis arba susitrauks; jei įtempimas per mažas, medžiaga atsipalaiduos, nuslys arba susiraukšlės.
Todėl laminato įtempimas turi būti reguliuojamas pagal pagrindo storį, plotį ir medžiagos savybes, kad medžiaga išliktų stabili, kai ji patenka į laminavimo zoną.
Įtempimo kontrolė ypač svarbi platiems volams; Didėjant medžiagos pločiui, padidėja nedideli įtempimo svyravimai, kurie galiausiai paveikia visos plokštės lygumą.
3. Įsitikinkite, kad laminavimo volelio slėgis yra vienodas.
Laminavimo volelis yra atsakingas už plėvelės ir pagrindo suspaudimą, o slėgio vienodumas tiesiogiai veikia sukibimo kokybę. Jei slėgis abiejose laminuoto būgno pusėse nėra vienodas, naudojant medžiaga gali atrodyti įstrižai susiraukšlėjusi arba gali atsirasti oro burbuliukų, viena medžiagos pusė gerai suklijuota, o kita blogai.
Todėl pločio mašina turi išlaikyti gerą ritinėlio lygiagretumą, atsižvelgiant į medžiagos storį ir plokštės slėgio reguliavimo reikalavimus. Slėgis neturi būti didesnis nei geras, slėgis turi būti pakankamai didelis, kad būtų užtikrintas tinkamas sukibimas, išvengiant medžiagos įspaudimo ar deformacijos problemų.
4. Tinkama laminavimo temperatūros kontrolė.
Terminio laminavimo procesuose temperatūra tiesiogiai veikia klijų sluoksnio sklandumą ir sukibimo kokybę.
Jei temperatūra yra per žema, klijų sluoksnis gali būti nevisiškai aktyvuotas, todėl tarp plėvelės ir pagrindo sukibimas silpnas. Ir atvirkščiai, jei temperatūra yra per aukšta, plėvelė deformuosis arba susitrauks arba net sugadins pagrindą.
Todėl operatorius turi nustatyti tinkamą darbo temperatūrą pagal konkrečią plėvelės medžiagą, pagrindą ir klijų tipą.
Be to, plačiajuosčio kompozitinio{0}}įrenginio šildymo zona turi būti tolygiai paskirstyta. Skirtingų pločių temperatūrų skirtumai gali lemti nevienodą sukibimo kokybę skirtinguose regionuose.
5. Kontroliuokite laminavimo greitį
Laminavimo greitis taip pat turi įtakos galutiniam rezultatui.
Jei įranga veikia per greitai, gali sutrumpėti medžiagos buvimo laminato zonoje laikas, o tai gali lemti nepakankamą kaitinimą ar slėgį. Jei greitis yra per mažas ir medžiaga ilgą laiką veikiama aukštoje temperatūroje, gali nukentėti gamybos efektyvumas.
Praktinėje gamyboje koregavimai turėtų būti atliekami atsižvelgiant į parametrų, tokių kaip plonos plėvelės medžiagos, substratas, temperatūra ir slėgis, derinį, o ne tiesiog siekiant didesnio laminavimo greičio.
Pastovus veikimo greitis padeda sumažinti medžiagų svyravimus ir užtikrina laminavimo procesą.
6. Sumažinkite nesutapimą ir skersines raukšles
Nepertraukiamo transportavimo metu plataus formato medžiagos yra linkusios išnirti. Jei medžiaga nukrypsta nuo teisingo kelio, laminavimo padėtis gali pasislinkti, todėl gali susidaryti įstrižinės raukšlės.
Todėl plataus{0}}formato laminavimo mašinose paprastai reikia patikimų kreipiamųjų ir tinklinio{1}}kreipiančiųjų mechanizmų, kad būtų išlaikytas teisingas kelias tarp pagrindo ir plėvelės.
Be to, išvyniojimo, kreipiamojo ritinėlio ir laminavimo volelio montavimo tikslumas taip pat turės įtakos medžiagos judėjimui. Gero lygiagretumo tarp mašinos ritinėlių išlaikymas padeda sumažinti šoninį medžiagų judėjimą transportuojant. Pasirinkite suderinamas laminavimo plėveles ir pagrindus
Ne visi laminatai yra suderinami su tais pačiais laminavimo parametrais.
Įvairių tipų apsauginės plėvelės, tokios kaip PET, PVC ir PP, skiriasi storiu, lankstumu, paviršiaus savybėmis ir sukibimu. Panašiai skiriasi ir įvairių popieriaus žaliavų, reklaminių medžiagų ir plastikinių substratų paviršiaus savybės.
Todėl, renkantis plataus formato-laminavimo mašiną, svarbu užtikrinti, kad įranga atitiktų konkrečias naudojamas plėveles ir pagrindą, o temperatūra, slėgis, greitis ir įtempimas būtų sureguliuoti pagal medžiagos savybes.
Mėginių bandymai prieš pradedant visą gamybą padeda anksti nustatyti medžiagų suderinamumo problemas.
8. Laikykite laminavimo volelius ir įrangą švarius
Jei klijai, dulkės ar kiti nešvarumai prilimpa prie laminavimo volelių paviršiaus, tai tiesiogiai veikia pagrindo ir plėvelės sukibimo kokybę.
Pavyzdžiui, būgno paviršiuje esančios dalelės gali sukelti vietinius gatavo produkto nelygumus, o klijų likučiai gali sukelti paviršiaus nelygumus.
Todėl naudojant plataus formato{0}}laminavimo mašinas reikia reguliariai valyti laminavimo volelius, kreipiamųjų bėgių presus ir transportavimo komponentus, laikantis eksploatavimo gairių, taip pat tikrinti, ar presų paviršius nesusidėvėjęs ar pažeistas.
9. Optimalūs parametrai, nustatyti atliekant mėginio testavimą
Nėra bendro laminavimo parametrų rinkinio, taikomo visoms medžiagoms ir gaminiams.
Tikrieji substratai ir plėvelės turi būti išbandyti prieš pradedant -visos apimties gamybą. Žvelgdami į laminuoto gaminio lygumą, sukibimą ir skaidrumą{2}}ir tikrindami, ar nėra defektų, pvz., oro burbuliukų ar susiraukšlėjimų,-operatoriai gali tiksliai{4}}sureguliuoti temperatūrą, slėgį, įtempimą ir greitį.
Prieš masinę gamybą nustatykite stabilius proceso parametrus, kad sumažintumėte medžiagų atliekas ir pagerintumėte bendrą gamybos efektyvumą.
Išvada:
Puikus plokštumas ir sukibimo kokybė plataus formato laminavimo metu{0}}priklauso ne nuo vieno komponento, o nuo įrangos tikslumo, medžiagų sąlygų ir proceso parametrų sinergijos. Galutinė laminatų kokybė yra svarbi pagrindo švarai ir išlyginimui, įtempimo stabilumui, ritinėlio slėgio vienodumui, temperatūros reguliavimo tikslumui ir tinkamam darbo greičiui.
Be didžiausio pločio ir greičio plataus formato{0}}laminavimo mašinų lankstymo mašinos, dėmesys turėtų būti skiriamas įtempimo valdymui, slėgio reguliavimui, temperatūros reguliavimui, juostos nukreipimo galimybėms ir bendram įrangos stabilumui. Jei naudojate profesionalias plonasluoksnes arba pagrindo medžiagas, prieš perkant mėginiams išbandyti rekomenduojama naudoti tikras medžiagas, kad pasirinktumėte plataus formato laminavimo aparatą, geriausiai atitinkantį jūsų konkrečius gamybos reikalavimus.